 더블에이엠 기술팀
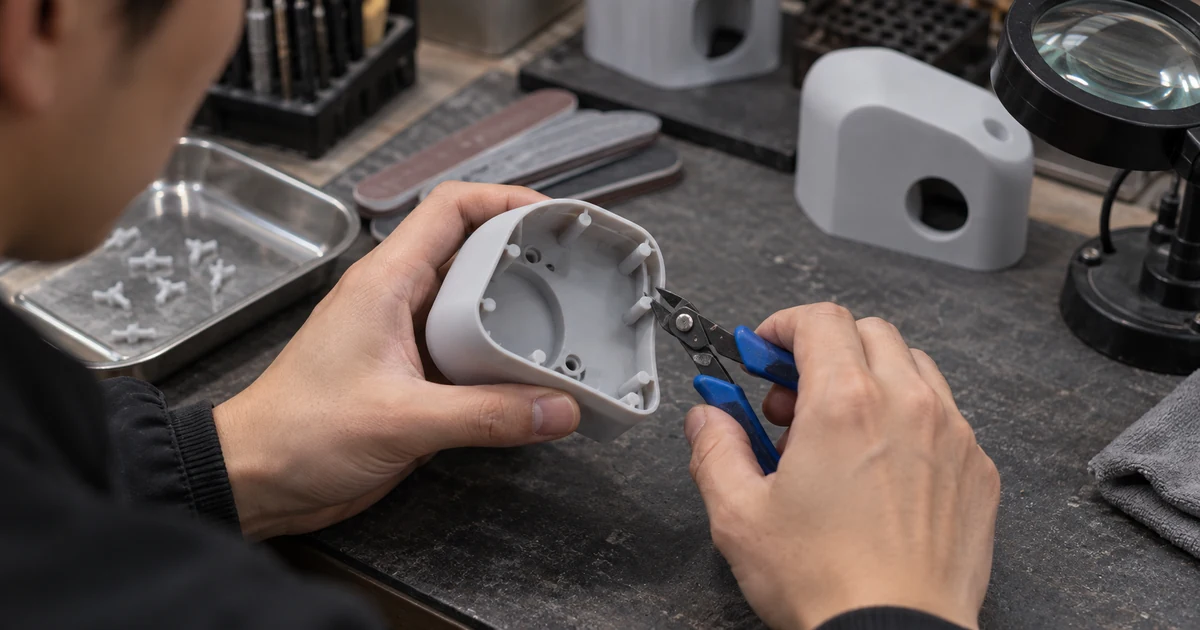
서포트가 닿는 공정이라면 자국을 완전히 피하기는 어렵습니다.
대신 보이는 면에서 접점을 옮기고, 제거하기 쉬운 위치와 후처리 범위를 출력 전에 정할 수 있습니다. 외관면 사진이나 표시된 도면을 업체에 보내는 일이 먼저입니다.
자국이 생기는 이유
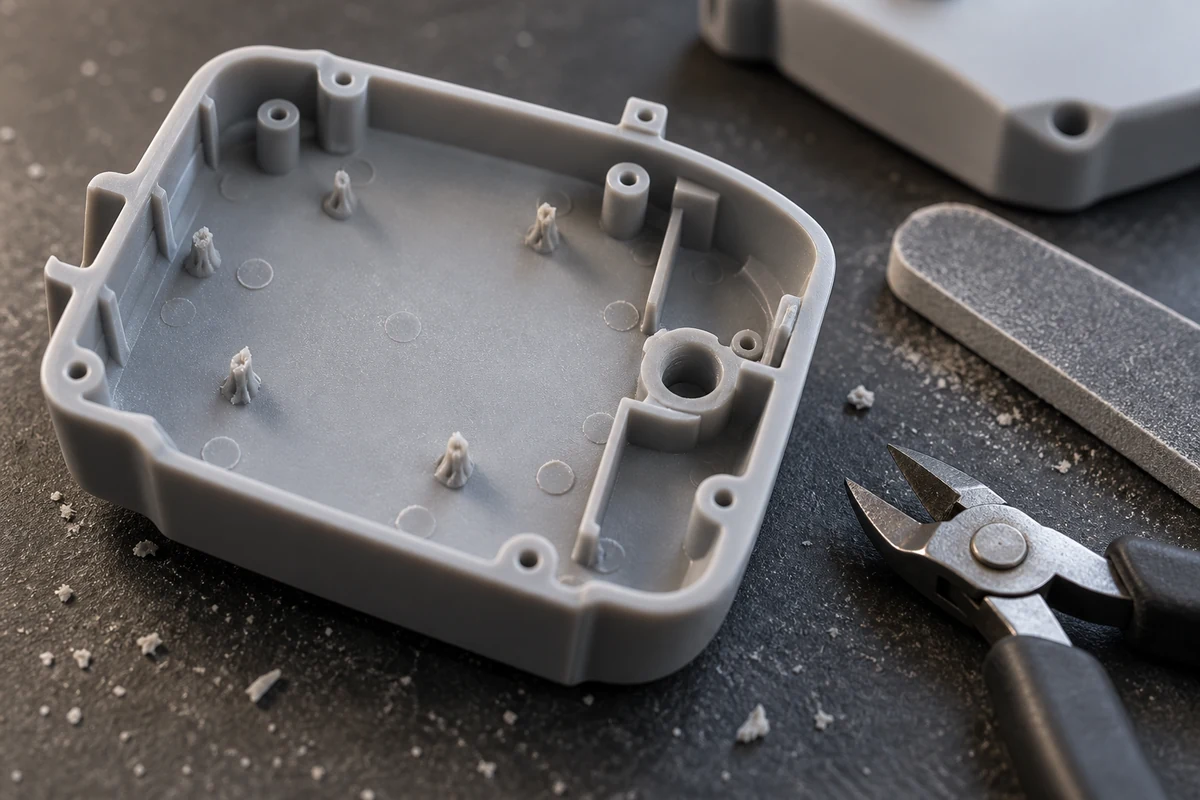
서포트는 출력 중 떠 있는 형상을 받치고 부품의 움직임을 줄입니다. 제거할 때 접점이 떨어지면서 볼록한 흔적이나 작은 홈이 남을 수 있습니다.
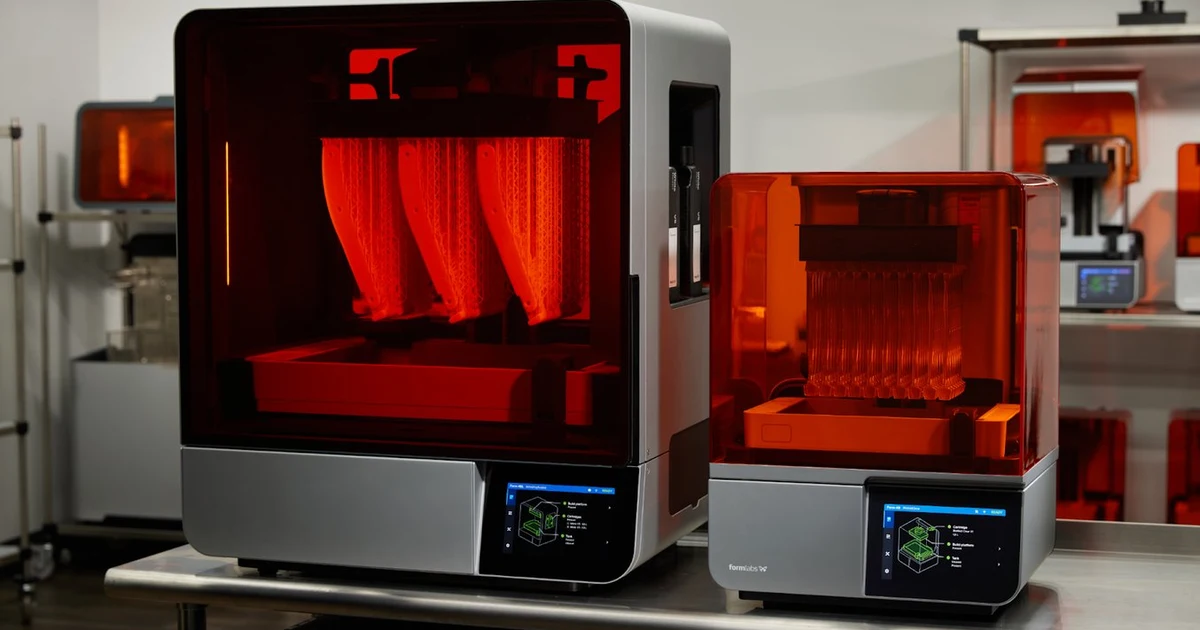
Formlabs도 SLA 서포트가 표면에 돌출 자국이나 패임을 남길 수 있다고 설명합니다. 출력 방향을 정할 때 접점을 평평하거나 덜 보이는 면에 배치하고, 필요하면 샌딩과 연마를 더해야 합니다.
접점을 작게 만들수록 자국은 줄어듭니다. 그러나 지지력이 약해져 출력 중 부품이 흔들리거나 떨어질 수 있습니다. 외관과 출력 안정성을 함께 봐야 합니다.
출력 방향이 자국 위치를 정합니다
정면에 로고가 있는 하우징이라면 로고 면을 서포트에서 피합니다. 체결면, 씰링면, 미끄럼면도 접점이 남으면 조립과 기능에 영향을 줄 수 있습니다.
출력 전에 다음 4곳을 도면에 표시합니다.
- 사람이 계속 보는 외관면
- 다른 부품과 맞닿는 조립면
- 가스켓과 씰이 닿는 면
- 측정 기준으로 쓰는 정밀면
부품을 기울이면 외관면을 보호할 수 있지만 출력 높이와 서포트 양이 늘 수 있습니다. 출력 방향이 강도에 미치는 영향까지 함께 검토해야 기능과 외관을 동시에 맞출 수 있습니다.
공정에 따라 제거 방법이 다릅니다
| 공정 | 서포트와 표면 처리 |
|---|---|
| FDM | 떼어내는 서포트 또는 수용성 서포트를 사용합니다 |
| SLA | 접점을 절단한 뒤 샌딩과 연마를 적용할 수 있습니다 |
| PolyJet | 젤 형태 서포트를 물 분사와 수작업으로 제거합니다 |
| SLS·MJF | 분말이 형상을 받쳐 별도 서포트가 필요하지 않습니다 |
복잡한 내부 채널은 공정 선택부터 달라질 수 있습니다. FDM에서 수용성 서포트를 쓰면 손이 닿지 않는 곳의 제거 부담을 줄일 수 있지만, 소재와 장비의 호환 조건을 확인해야 합니다. 수용성 서포트를 선택하는 기준에서 적용 범위를 정리했습니다.
제거는 바깥쪽부터 조금씩 합니다
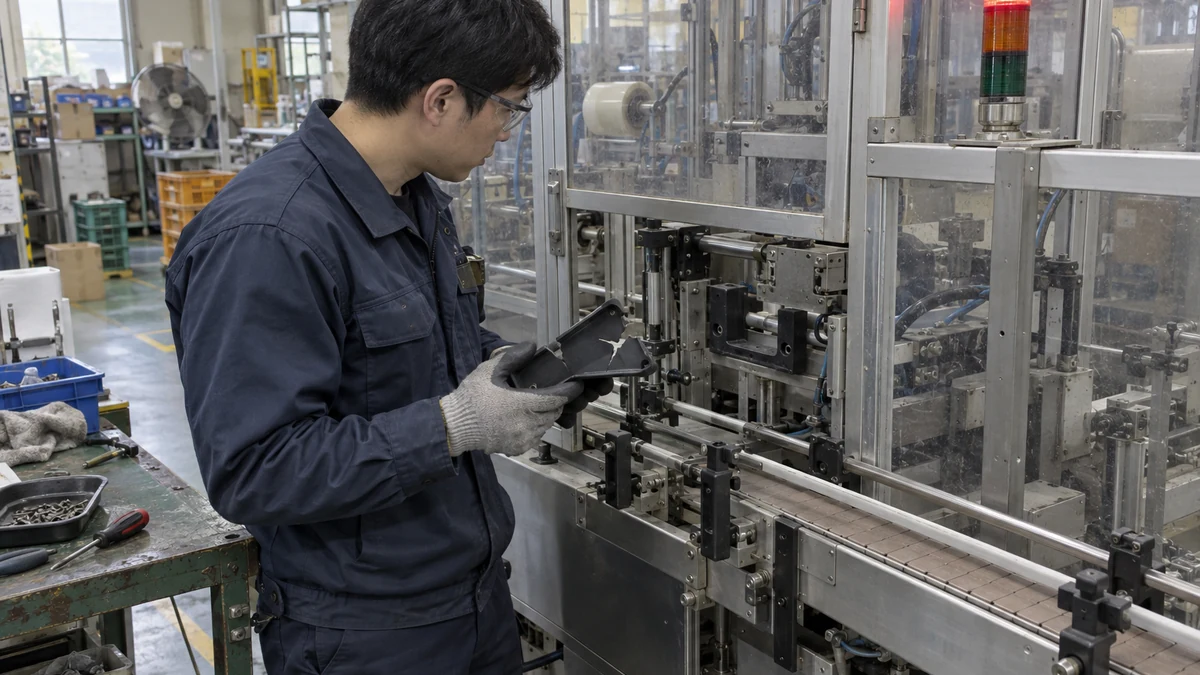
서포트를 한 번에 비틀어 떼면 얇은 벽이나 모서리가 함께 깨질 수 있습니다. 니퍼로 접점 가까이를 자르고, 넓은 바깥쪽부터 가운데로 이동합니다.
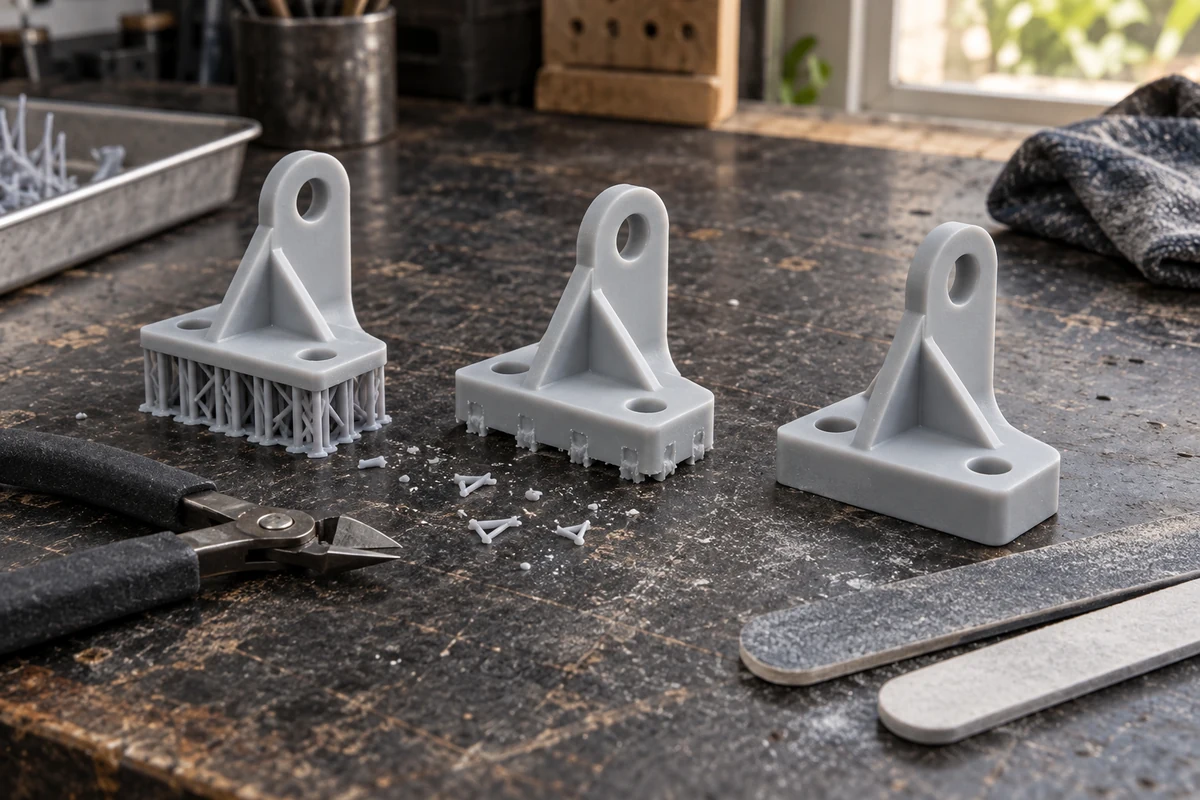
자국을 메우기 전에 돌출부부터 평평하게 만듭니다. 샌딩할 때는 치수 기준면과 날카로운 모서리를 보호해야 합니다. 도색할 부품은 프라이머 두께까지 고려합니다.
담당자가 확인할 것
- 서포트를 두지 말아야 할 면이 어디인지
- 외관 검수를 어느 거리와 조명에서 할지
- 샌딩 뒤 허용하는 모서리 변화가 얼마인지
- 조립면과 씰링면의 공차가 얼마인지
- 도색, 투명 코팅, 광택이 필요한지
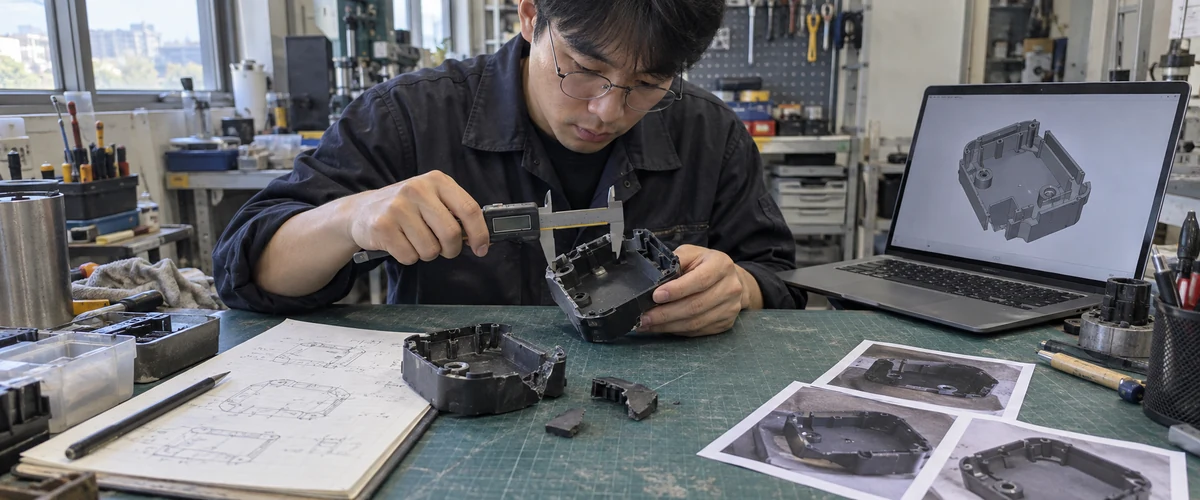
외관 기준은 “자국 없음”보다 사진이나 한도 샘플로 정하는 편이 정확합니다. 허용하는 작은 패임과 광택 차이를 합의하면 견적과 납품 검수가 분명해집니다.
맞는 경우와 다시 검토할 경우
| 방향과 후처리로 보완하기 좋은 경우 | 공정 변경을 검토할 경우 |
|---|---|
| 한쪽 면만 외관이 중요함 | 모든 면이 완성품 외관으로 노출됨 |
| 평평한 면에 접점을 모을 수 있음 | 내부 채널에서 서포트를 꺼낼 수 없음 |
| 샌딩과 도색을 허용함 | 미세 질감과 투명도를 그대로 유지해야 함 |
자주 묻는 질문
서포트 접점을 가장 작게 하면 자국이 없어지나요
자국은 줄어들 수 있지만 출력 안정성도 낮아질 수 있습니다. 부품 크기와 무게, 경사각에 맞춰 접점 수와 크기를 정해야 합니다.
수용성 서포트면 표면이 완전히 깨끗한가요
손으로 떼는 자국은 줄일 수 있습니다. 접촉면의 질감 차이와 세척 잔류물은 따로 확인해야 합니다.
SLS는 서포트 자국이 없나요
별도 서포트 접점은 없습니다. 대신 분말 질감과 디파우더링 상태가 표면 품질을 결정합니다.